


Röntgen oförstörande provning av gjutgods av titanlegering
Titanlegeringar används i stor utsträckning inom petrokemi, flyg, kemi, elkraft, metallurgi, medicin, marinteknik, sport och fritid och andra områden på grund av deras utmärkta korrosionsbeständighet, låga densitet, höga specifik hållfasthet och andra fördelar. Med utvecklingen och förbättringen av modern titanlegeringsgjutteknik används titanlegeringsgjutgods i stor utsträckning i flygplansdelar, motorramar, hydraulcylindrar och andra strukturer med strikta krav på grund av deras tekniska fördelar med högt materialutnyttjande och komplexa strukturer. , marinteknik, petrokemisk pump och ventilutrustning, sport och fritid och andra områden. För att säkerställa en säker användning av produkterna ställer flyg-, petrokemiska och varvsindustrin höga krav på kvaliteten på gjutgods av titanlegeringar och har höga gränser för nivån av defekter som tillåts i gjutgods. Defekter i produkter bör upptäckas kvalitativt, kvantitativt och lokalt med oförstörande testmetoder.
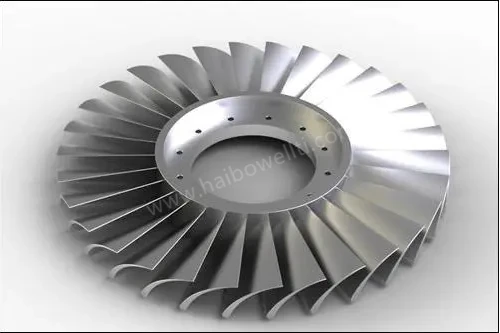
Defekter i titanlegeringsgjutgods kan delas in i inre defekter och ytdefekter. De inre defekterna hos gjutgods av titanlegeringar inkluderar huvudsakligen porer, krympningshåligheter, krympningsporositet, sprickor, slagginneslutningar med hög densitet, slagginslutningar med låg densitet, etc.; ytdefekter innefattar främst varma sprickor, kallsprickor och kalla skiljeväggar.
På grund av den låga densiteten hos titanlegeringen och den låga strålningsabsorptionskoefficienten bör strålningen väljas med låg energi och mjuk kvalitet (långvågig strålning). Detta återspeglas i det faktum att strålningsutrustningen använder högströms mobil strålningsutrustning, och det är bäst att använda mjukstrålningsröntgeninspektionsutrustning för tunna arbetsstycken.
Transmissionsprocessparametrarna för strålningsdetektering av titanlegering beror huvudsakligen på transmissionsdelens tjocklek. Tjockleken på den överförda delen, storleken och brännvidden på strålkällan måste beaktas vid val av rörledningsspänning, rörledningsström och exponeringstid. Den valda strålningsenergin bör vara kompatibel med materialet och tjockleken på det transmissiva föremålet. Försök att använda låg spänning när du säkerställer filmens svarthetsvärde, men energin bör inte vara för låg, annars blir det svårt att få tillräcklig exponering inom en lämplig tid.
För närvarande finns det ingen speciell röntgeninspektionsstandard för titanlegeringsgjutgods hemma och utomlands. Den anger endast den tillåtna graden av olika defekter i tillverkningsspecifikationerna för gjutgods av titanlegering. Standardfilmer används för jämförande betyg. Dessa standardfilmer är dock standardfilmer för stålgjutgods. På grund av materialet Olika gjutprocesser har olika typer och former av inre defekter.

Gjutstandarder inom flyg- och rymdområdet inkluderar GJB 2896-2007 "Specifications for Titanium and Titanium Alloy Investment Precision Castings" och HB 5448-90 "Titanium and Titanium Alloy Investment Precision Castings". Gjutprodukter är indelade i Ⅰ, Ⅱ, kategori III och IV, olika gjutdelar kräver nivåerna A, B, C respektive D. Kvaliteten på flygprodukter är i allmänhet kategori I och kräver nivå B. Röntgentestningsprocessen och specifikationerna utförs i enlighet med GJB 1187A-2001 "Ray Inspection". Testresultatets betygsbedömning baseras på referensstandardfilmen för ASTM E-192. Standardfilmen är indelad i 8 nivåer. Kvalitetsbedömningen är relativt ASTM-E446 standardfilm. Strängare.


